



ANALYSE TECHNIQUE & INFRASTRUCTURE D'USINE
Thèse exécutive : Surmonter les goulets d'étranglement structurels dans la fabrication de poteaux en acier
L'expansion mondiale des réseaux autoroutiers intelligents, de l'électrification municipale et du déploiement de tours de télécommunication a considérablement accru les exigences de performance structurelle pour les poteaux d'éclairage en acier et les mâts hauts. La fabrication de poteaux longs coniques octogonaux, polygonaux ou coniques (s'étendant de 12 mètres à plus de 14 mètres) nécessite bien plus que l'acquisition d'une presse plieuse autonome ou d'une soudeuse de joints.
Le véritable goulot d'étranglement opérationnel dans les usines de poteaux à haut débit réside dans la planification de l'infrastructure de l'atelier, la manutention de tôles d'acier lourdes et la disposition des lignes d'équipement. Sans capacités de levage de grue synchronisées, outillage dédié et flux de matériaux systématique, les fabricants sont confrontés à de graves retards de cycle, à des déformations structurelles lors du transfert et à des risques pour la sécurité. L'évaluation de l'architecture de la ligne de production nécessite l'analyse des méthodologies de flux de travail, des tonnages de grue et des étapes de traitement automatisé.
Contexte industriel : Principaux points de douleur opérationnels
Les installations de fabrication d'acier conventionnelles qui se transforment en production spécialisée de poteaux d'éclairage rencontrent trois défis d'ingénierie récurrents :
1. Risques de manutention de matériaux lourds
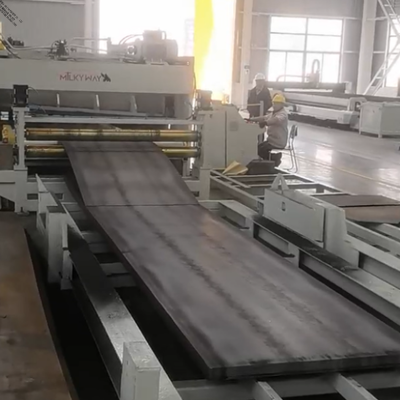
Les longues tôles d'acier trapézoïdales (Q235A ou acier de construction à haute résistance) présentent une grande flexibilité avant le pliage. Le transport de ces tôles entre les postes de refendage, de découpe conique et de pliage à l'aide de palans sous-dimensionnés provoque un affaissement de la tôle, des désalignements de positionnement et de graves risques pour la sécurité sur le lieu de travail.
2. Désalignement de pliage et de fermeture de joint
Lorsque des presses plieuses CNC tandem à haute tonnage forment de longues formes coniques, la contrainte résiduelle crée des écarts de joint longitudinaux. Si les machines de fermeture de joint et de soudage de fermeture manquent de force de serrage mécanique adéquate, un décalage de joint se produit, entraînant des défauts de pénétration de soudure et des retouches.
3. Goulets d'étranglement du flux de processus
L'isolement des processus individuels — tels que la découpe de portes, le soudage robotisé de plaques de base et le redressage de poteaux — sans couverture de grue continue crée une congestion des tampons de travail en cours (WIP) dans l'ensemble de l'usine.
Méthodologies comparatives : Stratégies d'agencement d'usine et de manutention aérienne
Les responsables de l'ingénierie doivent choisir entre deux voies opérationnelles distinctes lors de la conception ou de la mise à niveau d'une installation de fabrication de poteaux d'éclairage :
Voie A : Postes de travail manuels disjoints
Repose sur des machines autonomes espacées dans des baies de fabrication générales avec des palans légers localisés.
- Dépenses d'investissement : Coût d'installation initial des machines plus faible.
- Efficacité de la manutention : Faible ; nécessite un gréage et un repositionnement manuels fréquents.
- Risque structurel : Risque plus élevé de torsion de la tôle et de dommages de surface.
- Conformité de sécurité : Vulnérabilité élevée lors des manœuvres aériennes manuelles.
Voie B : Ligne intégrée avec grues aériennes doubles
Intègre des machines de traitement automatisées le long de baies linéaires structurées desservies par des ponts roulants lourds.
- Dépenses d'investissement : Investissement initial plus élevé dans la structure de l'usine et les systèmes de portiques de grue.
- Efficacité de la manutention : Élevée ; transfert linéaire continu du refendage de bobine au redressage final.
- Risque structurel : Minimal ; le levage contrôlé maintient l'alignement sur des longueurs de 12 m à 14 m.
- Conformité de sécurité : Zones de sécurité strictes avec des charges aériennes dédiées.
Paramètres de l'infrastructure de levage de grue d'atelier
Un élément clé des environnements de production de poteaux d'éclairage efficaces est la configuration des ponts roulants. La manutention de tôles d'acier lourdes, le chargement de presses plieuses tandem et l'assemblage de mâts hauts nécessitent des systèmes de ponts roulants certifiés opérant sur des travées d'atelier dédiées.
| Unité d'équipement / Zone opérationnelle | Capacité de charge nominale de la grue aérienne | Norme d'avertissement de sécurité | Rôle d'intégration de l'équipement |
|---|---|---|---|
| Baie de chargement de machines lourdes et de formes | 16 t / 10 t | Marquage de zone de sécurité strict : Dégagement obligatoire sous les charges des grues aériennes | Manipule des bobines d'acier lourdes, des matrices d'outils de presse plieuse massives et des assemblages de corps de mâts hauts. |
| Atelier de ligne de production automatisée | 10 t / 6 t | Marquage de zone de sécurité strict : Dégagement obligatoire sous les charges des grues aériennes | Supporte le chargement continu de tôles d'acier coupées à longueur et les lignes de soudage de joints longitudinaux. |
| Zone d'assemblage et de maintenance des machines | 10t / 5t | Marquage de zone de sécurité strict : Dégagement obligatoire sous les charges des grues aériennes | Facilite l'assemblage des équipements, l'alignement des fixations et la maintenance des sous-ensembles. |
Remarque : Les capacités de charge et les protocoles de sécurité sont extraits directement d'environnements d'atelier opérationnels validés.

Cadre de sélection technique pour l'intégration complète de la ligne
Lors de la planification d'une installation complète de production de poteaux d'éclairage, les équipes d'ingénierie doivent évaluer la sélection des équipements sur six étapes de fabrication séquentielles :
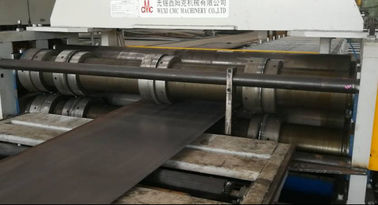
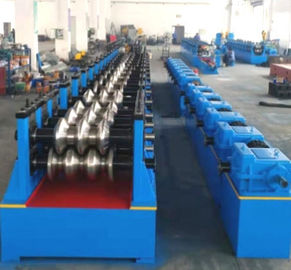
- Traitement des bobines et découpe conique : Établir une ligne de coupe à longueur dédiée ou une installation de refendage de bobines d'acier associée à une machine de découpe conique CNC pour préparer des blancs trapézoïdaux isocèles exacts sans distorsion du matériau.
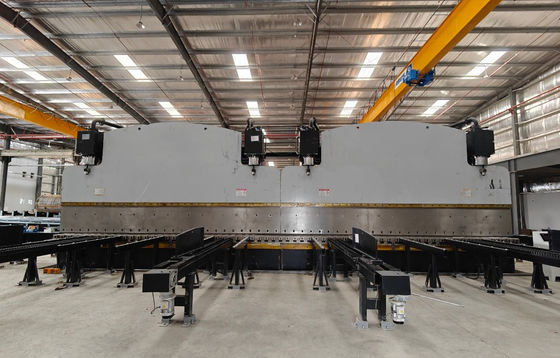
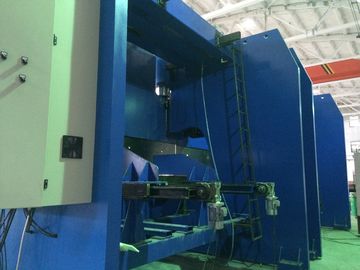
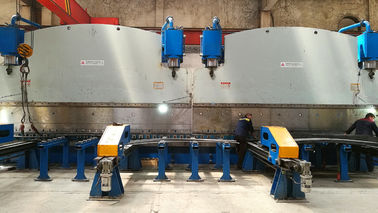
- Pliage CNC tandem : Déployer des presses plieuses hydrauliques tandem à double liaison ou CNC capables de pliage multi-axes synchronisé pour des poteaux octogonaux ou ronds coniques de 12 m à 14 m.
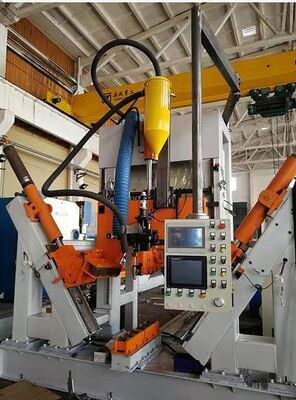
- Fermeture et soudage de joints longitudinaux : Mettre en œuvre des machines automatiques de soudage de poteaux utilisant des procédés de soudage à l'arc sous laitier (SAW) ou MIG pulsé pour garantir des soudures de joints droits à pleine pénétration.
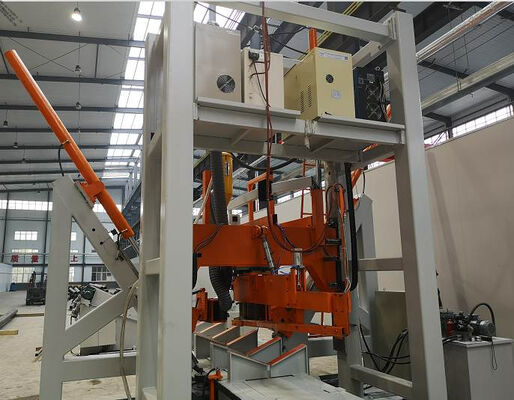
- Redressage et mise en forme hydrauliques : Utiliser des machines de redressage de poteaux hydrauliques à forte puissance équipées de commandes à distance sans fil pour corriger la distorsion thermique post-soudage.
- Découpe de cadre de porte : Intégrer des machines de découpe de portes de poteaux d'éclairage laser ou plasma CNC pour une découpe précise à 360 degrés de la porte de service et des opérations de perçage par friction.
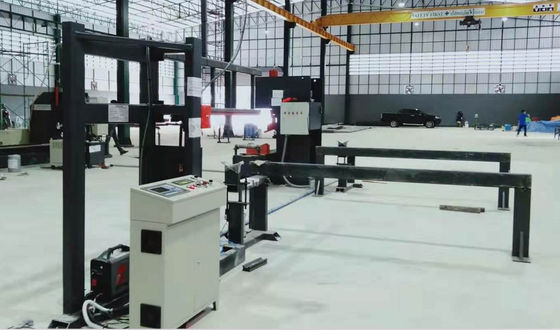
- Soudage de la plaque de base de la bride : Utiliser des postes de travail de soudage de plaques de base robotisés ou des rotateurs de soudage pour assurer une intégrité structurelle robuste des joints à la racine du poteau.
Liste de contrôle de décision actionnable pour les responsables de l'ingénierie d'usine
Avant de finaliser les investissements en équipement de ligne ou les schémas d'agencement d'usine, évaluez votre projet par rapport à ce cadre de mise en œuvre pratique :
- Correspondance de la capacité de la grue : Vérifier que les voies des ponts roulants prennent en charge des palans doubles (par exemple, 16 t / 10 t ou 10 t / 6 t) pour permettre le levage à double point de longs poteaux en acier de 14 m.
- Marquage de zone de sécurité : S'assurer que les marquages au sol et les protocoles de dégagement aérien ("Interdiction de stationner sous les charges des grues aériennes") sont appliqués autour des machines lourdes.
- Synchronisation tandem : Confirmer que les contrôleurs CNC des machines de pliage prennent en charge la synchronisation des vannes proportionnelles hydrauliques en temps réel sur de longs lits.
- Espace tampon WIP : Allouer suffisamment d'espace au sol entre les postes de soudage de joints et de redressage pour éviter les goulets d'étranglement de la manutention des matériaux.
Conclusion et prochaines étapes de l'optimisation de l'usine
La construction d'une installation de fabrication de poteaux d'éclairage en acier compétitive et à haut rendement nécessite une approche d'ingénierie holistique qui aligne l'infrastructure de l'atelier, les capacités de levage des grues et l'intégration des machines. En priorisant les flux de travail de manutention des matériaux aux côtés des presses plieuses tandem avancées et des équipements de soudage de joints automatisés, les fabricants peuvent obtenir une géométrie de produit constante et un débit élevé.
Pour les équipes d'ingénierie industrielle évaluant l'expansion de ligne ou modernisant les installations de production de poteaux d'éclairage existantes, la consultation de fabricants clés en main d'équipements spécialisés comme Wuxi CMC Machinery Co.,Ltd fournit la base technique nécessaire pour optimiser la conception de l'usine, l'agencement de la ligne et la sélection des machines.